Una piccola meccanica dell'indotto automotive, 3,5 milioni di euro di fatturato, ha portato l'indice OEE da 48 a 57 collegando le macchine alla raccolta dati e digitalizzando la gestione a kanban di una linea. Il progetto APS automotive ha eliminato gran parte delle attese fra le fasi e ha reso visibile, per la prima volta, quanto tempo il materiale passasse fermo fra un centro di lavoro e l'altro, con un recupero di 60.000 euro l'anno.
Indice della pagina
- Il caso in sintesi
- Il contesto produttivo
- La condizione del fornitore di secondo livello
- La situazione ante intervento
- La raccolta dati dai macchinari
- Le attese fra le fasi, la perdita invisibile
- Il kanban digitale e la stampa dei cartellini
- La pianificazione al più tardi
- Che cosa fa davvero un APS in una piccola azienda
- Il monitor visuale centralizzato
- Tracciabilità lungo la catena di fornitura
- L'indice OEE prima e dopo
- Il conto economico dell'intervento
- Ritorno dell'investimento e TCO
- Che cosa non è migliorato
- Domande frequenti
Il caso in sintesi
Un sistema APS automotive è uno strumento di pianificazione avanzata che stabilisce la sequenza delle lavorazioni tenendo conto dei vincoli reali di macchina, materiale e personale, e che nelle officine di piccola dimensione lavora in coppia con la raccolta dati di reparto. In questa case history il perimetro riguarda una meccanica dell'indotto automotive, fornitrice di secondo livello, dove l'intervento è partito dal collegamento dei macchinari e si è esteso alla gestione digitale dei cartellini kanban di una linea.
| Tipologia di intervento | Raccolta dati dai macchinari e kanban digitale con pianificazione APS |
| Settore | Meccanica di produzione, indotto automotive |
| Dimensione | Fatturato di circa 3,5 milioni di euro, costo del prodotto sensibile all'OEE pari a 2,2 milioni |
| Investimento una tantum | 45.000 euro |
| Canone annuo | 9.000 euro |
| Beneficio lordo annuo | 60.000 euro |
| Beneficio netto annuo a regime | 51.000 euro |
| Indice OEE misurato ante intervento | 48% |
| Indice OEE medio settimane 40-46 post intervento | 57% |
| Pareggio di cassa | sedicesimo mese |
Il contesto produttivo
L'azienda esegue lavorazioni meccaniche su commessa per fornitori di primo livello della filiera automotive, con un parco macchine misto, lotti di dimensione variabile e un'organizzazione in cui le stesse persone seguono più fasi del ciclo. È la fisionomia tipica di migliaia di officine italiane, dove la competenza tecnica è alta e la struttura amministrativa è ridotta all'essenziale, quindi qualunque attività di rilevazione manuale entra in concorrenza diretta con il tempo di produzione.
Prima dell'intervento il controllo dell'avanzamento poggiava sulla conoscenza diretta del reparto, ovvero su persone che sapevano dove fosse ogni commessa perché la vedevano. Questo funziona finché il carico resta gestibile, ma non lascia traccia, non è trasferibile e soprattutto non consente di misurare granchè.
La condizione del fornitore di secondo livello
Chi lavora nell'indotto subisce la variabilità della domanda senza poterla governare, poiché i programmi arrivano dal cliente e cambiano con preavviso breve, mentre i requisiti di tracciabilità che il costruttore impone al primo livello vengono trasferiti a valle, spesso senza che al fornitore venga riconosciuto il costo di soddisfarli. In questa condizione la leva disponibile non è la velocità delle macchine, che è già alta, bensì la capacità di riorganizzare rapidamente la sequenza del lavoro.
Va aggiunto che la concorrenza di aree geografiche a basso costo del lavoro si combatte sull'affidabilità della consegna e sulla qualità documentata, non sul prezzo orario, e questo sposta il valore dalla capacità produttiva alla capacità organizzativa.
La situazione ante intervento
L'indice OEE misurato all'avvio del progetto si è collocato a 48%, un valore che l'azienda non si aspettava (si immaginavano performance ben più alte) e che riflette la condizione ordinaria della piccola manifattura quando i dati vengono raccolti sul campo anziché stimati. Il calcolo segue la convenzione prudenziale di Heuris, che assume come base il tempo totale e considera perdita di valore anche i fermi pianificati.
Le cause principali erano tre, ossia le attese fra una fase e la successiva, i trasferimenti di materiale fra centri di lavoro senza alcun criterio di sequenza, e il tempo speso dagli operatori in registrazioni che nessuno poi rileggeva.
La raccolta dati dai macchinari
Il primo passo è stato collegare le macchine, acquisendo conteggi, stati e tempi direttamente dall'elettronica di bordo, e lasciando agli operatori la sola dichiarazione delle causali. In un'azienda di questa dimensione la scelta ha un effetto immediato sul consenso, perché toglie lavoro invece di aggiungerne, e il consenso del reparto è la variabile che decide la riuscita del progetto molto più della tecnologia impiegata.
Le informazioni raccolte hanno reso possibile la prima misura affidabile dei tempi di ciclo effettivi, che si sono rivelati diversi da quelli a preventivo su una parte significativa dei codici, con conseguenze dirette sulla correttezza dei preventivi successivi. Approfondimenti sul tema sono nella pagina dedicata alla raccolta dati di produzione.
Le attese fra le fasi, la perdita invisibile
La voce più pesante non riguardava le macchine, riguardava il tempo che il materiale trascorreva fermo in attesa della fase successiva. Nessuno lo percepiva come uno spreco, poiché durante quell'attesa gli impianti stavano lavorando altre commesse e la sensazione era quella di un reparto pieno, mentre il tempo di attraversamento delle commesse si allungava e con esso il rischio di ritardo verso il cliente.
La misura ha reso quantificabile ciò che prima era un'impressione, e ha permesso di intervenire sulla sequenza delle lavorazioni e sul momento in cui il materiale viene trasferito, riducendo in modo sensibile i tempi morti fra i centri di lavoro.
Il kanban digitale e la stampa dei cartellini
Una linea era gestita a kanban con cartellini fisici, secondo una prassi che l'azienda applicava da anni e che non aveva alcuna intenzione di abbandonare. La scelta progettuale è stata quella di digitalizzare il meccanismo senza snaturarlo, generando i cartellini a partire dalla pianificazione e stampandoli nel momento in cui servono, così che il segnale di riordino resti fisico e familiare, mentre la sua origine diventa tracciata.
Il beneficio non sta nella carta risparmiata, sta nel fatto che ogni cartellino porta con sé la commessa, la fase e l'orario di emissione, il numero del contenitore in serie, la fase precedente e quella successiva, quindi il ciclo kanban smette di essere un circuito chiuso e diventa una fonte di dati come tutte le altre.
La pianificazione al più tardi
I cartellini vengono emessi secondo una logica al più tardi, cioè partendo dalla data di consegna e risalendo a ritroso lungo il ciclo, in modo che il materiale entri in lavorazione nel momento utile e non prima. Questa impostazione, vicina nello spirito alla logica just in time, riduce le scorte di semilavorato ma richiede dati affidabili sui tempi e sulle consegne dei fornitori, perché una pianificazione a ritroso costruita su tempi ciclo sbagliati genera ritardi anziché evitarli.
Per questa ragione l'ordine delle attività non è stato invertito, ossia prima si è consolidata la raccolta dati e soltanto dopo si è passati alla pianificazione, e questa sequenza è la stessa che Heuris propone in ogni progetto di dimensione contenuta.
Che cosa fa davvero un APS in una piccola azienda
In una realtà di questa dimensione un sistema APS non serve a ottimizzare decine di variabili contemporaneamente, serve a rendere esplicite poche regole che prima stavano nella testa del capofficina, così che restino valide anche quando quella persona è in ferie. Le funzioni più sofisticate della schedulazione euristica, con pesi e vincoli tarabili dai referenti di funzione, restano disponibili per il momento in cui l'azienda sarà pronta a usarle.
Questa gradualità è deliberata. Introdurre da subito un impianto di ottimizzazione complesso in un'officina che non ha mai misurato nulla produce quasi sempre un rigetto, e il rigetto costa più del progetto.
Il monitor visuale centralizzato
Accanto alla gestione dei cartellini è stato introdotto un monitor centralizzato che mostra lo stato delle lavorazioni in corso, affiancando il tabellone tradizionale invece di sostituirlo. In reparto la visibilità condivisa ha un effetto che nessun rapporto stampato ottiene, poiché la discussione fra turni parte da un quadro comune e non dalla ricostruzione di chi ha visto cosa.
Tracciabilità lungo la catena di fornitura
La filiera auto è composta da catene di fornitori concatenati, ciascuno responsabile di una porzione del processo, quindi la provenienza delle parti e dei materiali deve poter essere ricostruita in qualunque momento. Con la registrazione automatica degli eventi di lavorazione, l'azienda è oggi in grado di rispondere a una richiesta del cliente risalendo al lotto, alla macchina e al turno, cosa che prima richiedeva la consultazione di documenti cartacei e la memoria delle persone.
L'indice OEE prima e dopo
L'indice OEE è passato da 48% a 57% nella media delle settimane dalla quarantesima alla quarantaseiesima successive all'avviamento, quindi 9 punti, che su questo impianto valgono circa il diciotto% di capacità produttiva in più. Resta molta strada da percorrere, e questo è il messaggio più utile della scheda, poiché il valore raggiunto non è un traguardo bensì il punto in cui la misura consente finalmente di ragionare.
Conviene osservare che il recupero relativo ottenuto qui è superiore a quello delle aziende più strutturate, come mostra il confronto con la case history del PET, dove un impianto già maturo ha recuperato una quota molto più contenuta del proprio costo di prodotto. Quanto più bassa è la condizione di partenza, tanto più economico è il primo tratto di miglioramento.
Il conto economico dell'intervento
Sul costo del prodotto sensibile all'OEE, pari a 2,2 milioni di euro, l'inefficienza complessiva ante intervento valeva il 7%, ossia 154.000 euro, e si è ridotta a circa il 4,3%, cioè 94.000 euro. La differenza, 60.000 euro lordi l'anno, si scompone secondo una ripartizione tipica delle lavorazioni meccaniche su commessa, dichiarata come tale perché la contabilità analitica dell'azienda non separa le voci con questa granularità.
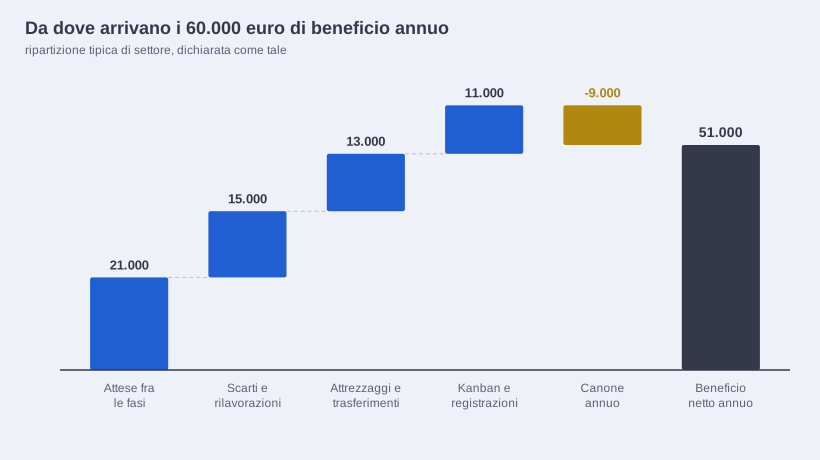
| Attese fra le fasi eliminate | 21.000 euro |
| Scarti e rilavorazioni evitati | 15.000 euro |
| Attrezzaggi e trasferimenti fra centri di lavoro | 13.000 euro |
| Gestione kanban e registrazioni manuali | 11.000 euro |
| Beneficio lordo annuo | 60.000 euro |
| Canone annuo del sistema | -9.000 euro |
| Beneficio netto annuo a regime | 51.000 euro |
Ritorno dell'investimento e costo totale di possesso
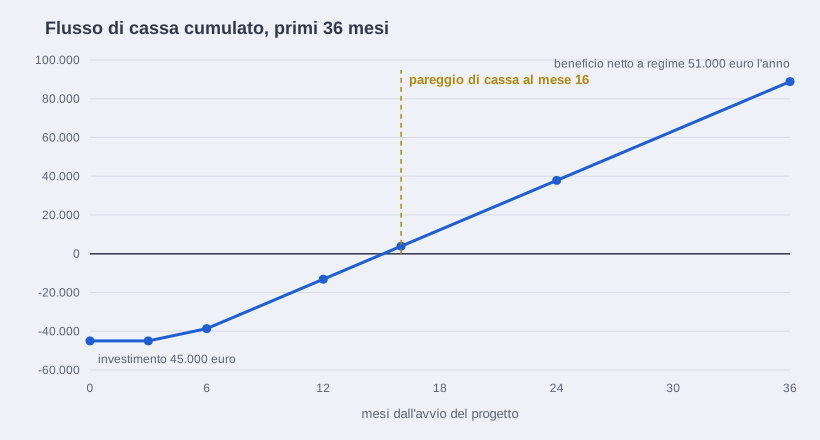
L'investimento una tantum è stato di 45.000 euro, con un canone annuo di 9.000 euro già dedotto dal beneficio netto. Considerando i primi tre mesi di avviamento senza risparmio e i tre successivi a metà rendimento, il flusso cumulato tocca lo zero alla fine del quindicesimo mese e diventa stabilmente positivo dal sedicesimo, dentro la finestra dei dodici-diciotto mesi che Heuris indica come riferimento realistico.
Sui cinque anni il costo totale di possesso ammonta a 90.000 euro fra investimento e canoni, a fronte di un flusso cumulato positivo di circa 190.000 euro. Per un'azienda di questa dimensione l'ordine di grandezza è quello di una macchina utensile di fascia media, con la differenza che il beneficio non dipende dalla saturazione di un singolo impianto. Vanno inoltre verificate le agevolazioni fiscali applicabili ai software di produzione.
Che cosa non è migliorato, e per quale motivo
Il kanban digitale è rimasto alla linea su cui era già in uso, poiché estenderlo alle lavorazioni su commessa pura avrebbe richiesto una revisione delle politiche di lotto che l'azienda non era pronta ad affrontare. La manutenzione è rimasta reattiva, come accade quasi sempre nel primo anno, per la semplice ragione che i dati storici necessari a impostare una logica preventiva devono prima accumularsi. L'OEE, infine, resta lontano da valori confortanti, e dichiararlo è più utile che nasconderlo, perché il margine residuo è esattamente il patrimonio su cui l'azienda potrà lavorare nei prossimi esercizi.
Se la vostra officina lavora nell'indotto e riconosce in questa descrizione la propria situazione, il primo passo utile è misurare che cosa accade davvero fra una fase e la successiva. Richiedete un primo incontro, oppure consultate le altre case history Heuris e il metodo di implementazione.
Domande frequenti
Un APS ha senso in un'azienda da 3,5 milioni di fatturato
Ha senso se prima esiste una raccolta dati affidabile, poiché una pianificazione costruita su tempi ciclo stimati produce piani che il reparto non rispetta. In questa case history l'ordine seguito è stato raccolta dati, poi pianificazione.
Si può mantenere il kanban cartaceo
Sì, ed è spesso la scelta migliore. I cartellini restano fisici e familiari agli operatori, mentre la loro emissione viene generata dalla pianificazione, così che ogni segnale di riordino resti tracciato.
Quanto costa un progetto di raccolta dati e APS in una piccola meccanica
In questa case history l'investimento è stato di 45.000 euro una tantum con un canone annuo di 9.000 euro. La cifra dipende dal numero di macchine collegate e dai protocolli disponibili a bordo, poiché un parco misto con macchine anziane richiede interfacce dedicate.
Che cosa significa pianificazione al più tardi
Significa calcolare le date di avvio partendo dalla consegna e risalendo a ritroso lungo il ciclo, in modo che il materiale entri in lavorazione nel momento utile. Riduce le scorte di semilavorato, ma richiede tempi ciclo verificati.