Un MES per l'industria alimentare è il sistema che governa la produzione fra il gestionale e le linee, raccogliendo in tempo reale i dati di macchina, di lotto e di qualità per rendere verificabile ogni fase della lavorazione. Serve a garantire la tracciabilità richiesta dalla legge e a far emergere le perdite di efficienza che la sola carta non mostra. Questa scheda racconta l'installazione presso uno stabilimento dolciario a cinque linee, specializzato nella produzione di merendine.
| Tipologia di intervento | Controllo della produzione e tracciabilità di lotto |
| Settore | Industria alimentare, produzione di merendine |
| Dimensione dell'impianto | Cinque linee, tre addetti agli attrezzaggi |
| Investimento una tantum | 85.000 euro |
| Canone annuo | 15.000 euro |
| Beneficio stimato in fase di analisi | 78.000 euro l'anno |
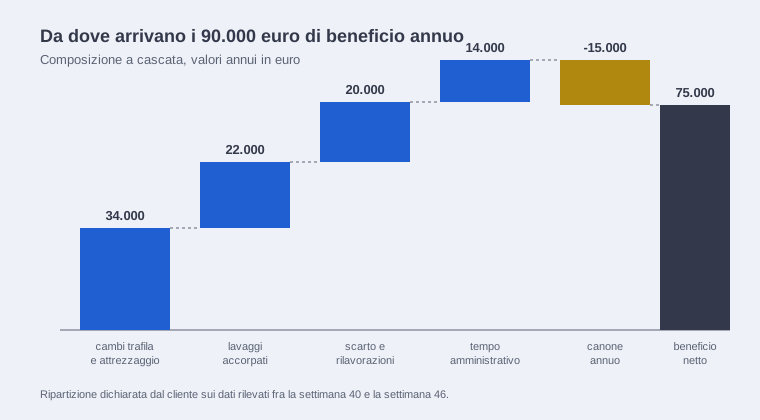
| Beneficio rilevato a consuntivo | 90.000 euro l'anno |
| Beneficio netto del canone | 75.000 euro l'anno |
| Tempo di rientro dell'investimento | 13,6 mesi |
| Indice OEE misurato prima dell'intervento | 73 su 100 |
| Indice OEE medio, settimane 40-46 dopo l'intervento | 75 su 100 |
Qual era il punto di partenza dello stabilimento
Lo stabilimento produce merendine da forno su cinque linee parallele, con un fatturato dell'ordine dei quindici milioni di euro e un costo del prodotto che assorbe circa dodici milioni fra materie prime, imballi e manodopera. La domanda era in crescita e la direzione voleva soddisfarla senza aprire un sesto impianto, ipotesi che avrebbe richiesto un investimento di ordine ben diverso. Prima di comprare capacità nuova conviene sempre misurare quanta capacità si stia perdendo su quella esistente, ed è esattamente il punto in cui un MES per l'industria alimentare restituisce il valore maggiore.
Prima dell'arrivo del MES l'azienda disponeva già di un gestionale solido per ordini, distinta base e ciclo attivo, mentre il reparto viveva in un mondo separato, fatto di fogli di registrazione, lavagne e telefonate. Fra il piano di produzione stampato al mattino e ciò che accadeva davvero sulle linee correva una distanza che nessuno sapeva quantificare, perché mancava la misura.
Quali criticità sono emerse dall'analisi iniziale
L'analisi preliminare che precede sempre l'installazione di un MES, condotta in reparto per una settimana con rilevazione diretta dei tempi, ha isolato tre problemi che si alimentavano a vicenda.
- Raccolta dati manuale. Gli operatori annotavano quantità, fermi e cambi su moduli cartacei che raggiungevano l'amministrazione con uno o due giorni di ritardo. I parametri monitorati erano pochi e l'errore di trascrizione frequente, tanto che i fermi brevi sparivano quasi del tutto dalle statistiche.
- Qualità difficile da quantificare. Senza dati di riga non era possibile collegare lo scarto a una causa, a un turno o a un lotto di materia prima, e il controllo qualità lavorava su percezioni più che su serie storiche.
- Adempimenti gestiti su fogli sparsi. La conformità normativa poggiava su cartelle Excel distribuite fra i computer degli impiegati, con dati in parte ipotizzati. Ogni richiesta di un cliente o di un ente costringeva a una ricerca lunga, con un costo amministrativo che nessuno aveva mai contabilizzato.
Queste tre condizioni sono la fotografia più comune che troviamo nelle manifatture prima di installare un software MES, e la loro somma spiega perché le sensazioni sull'efficienza siano quasi sempre più generose della realtà.
Perché la tracciabilità alimentare è un obbligo prima che una scelta
Nel settore alimentare la rintracciabilità non è una buona pratica facoltativa. L'articolo 18 del Regolamento CE 178/2002 impone a ogni operatore di ricostruire da chi ha ricevuto un alimento o un ingrediente e a chi lo ha ceduto, con procedure e sistemi che rendano l'informazione disponibile alle autorità su richiesta, mentre l'articolo 19 disciplina il ritiro del prodotto non conforme. Il Regolamento CE 852/2004 stabilisce i requisiti generali di igiene e rende obbligatorie le procedure permanenti basate sui principi HACCP, compreso il monitoraggio documentato dei punti critici di controllo. Il Regolamento CE 1935/2004 estende la tracciabilità ai materiali e agli oggetti destinati al contatto con gli alimenti, quindi ai pirottini e ai film di confezionamento.
Un MES per l'industria alimentare che non produca queste evidenze in automatico costringe a ricostruirle a mano, e la ricostruzione manuale è precisamente ciò che consuma le ore degli impiegati e introduce errori. Chi desidera approfondire il quadro normativo può consultare il testo consolidato del Regolamento sulla legislazione alimentare, quello del Regolamento sull'igiene dei prodotti alimentari e la voce enciclopedica dedicata al sistema HACCP.
Che cosa misurava davvero la raccolta dati su carta
Il confronto fra i moduli cartacei del mese precedente e i primi rilievi automatici del MES ha mostrato uno scarto che nessuno si attendeva. I fermi inferiori ai cinque minuti, quelli che l'operatore risolve senza chiamare nessuno, non comparivano quasi mai sui fogli, eppure sommati fra le cinque linee valevano diverse ore alla settimana. Sono i MUDA invisibili, cioè gli sprechi che non compaiono in nessun documento perché nessuno li registra, e che una raccolta dati automatica di produzione porta alla luce già nelle prime settimane.
Il fenomeno non riguarda soltanto questo cliente. Nelle manifatture in cui abbiamo lavorato l'efficienza percepita dalla direzione supera con regolarità quella misurata, e la distanza non dipende dalla buona fede di chi stima, quanto dal fatto che una stima si costruisce sui ricordi degli eventi rilevanti mentre la misura raccoglie anche tutto ciò che è piccolo, ripetuto e quindi dimenticato.
Come è stato calcolato l'indice OEE dello stabilimento
La convenzione di calcolo che il MES applica in tutti i nostri progetti è deliberatamente severa. L'indice OEE viene calcolato sul tempo totale di calendario e considera perdita di valore anche i fermi pianificati, comprese le sanificazioni programmate. La scelta ha una radice precisa nella tradizione del pensiero snello, poiché un eccesso di fermi ritenuti intoccabili finisce per nascondere le inefficienze e per limitare la capacità reale dell'impianto.
Con questo metro il valore di partenza è stato quasi 73%, mentre la media rilevata fra la settimana 40 e la settimana 46 successive all'avviamento si è attestata a 75%. Chi confronta questi numeri con quelli dichiarati altrove deve tenere presente la differenza di convenzione, perché lo stesso impianto misurato sul solo tempo pianificato restituirebbe un valore sensibilmente più alto e meno utile a governare le decisioni.
Come è stata riordinata la sequenza degli impasti
La prima leva su cui ha agito il MES ha riguardato l'ordine con cui gli impasti entrano in lavorazione. Le ricette neutre e chiare precedono quelle arricchite, in particolare quelle al cacao (perchè più grasse e complesse nella pulizia), così da ridurre i tempi di lavaggi completi necessari fra una produzione e la successiva. Il principio è lo stesso che in altri settori regola la sequenza dei liquidi dal meno grasso e liquido al più grasso e denso, e la schedulazione euristica lo traduce in un peso numerico che entra nel calcolo della priorità insieme a tutti gli altri.
Nel settore alimentare questo peso non può però dominare da solo, perché esiste un vincolo che lo sovrasta ogni volta che si presenta, ossia la scadenza della materia prima. Quando un semilavorato o un ingrediente rischia di superare la data di utilizzo, il valore associato cresce fino a portare la lavorazione davanti a tutte le altre, e il vantaggio del lavaggio risparmiato viene sacrificato senza esitazione in virtù di uno spreco di materia prima molto più costosa.
Come sono stati accorpati lavaggi e cambi trafila
Nell'industria alimentare il miglioramento più consistente non è arrivato dalla velocità delle macchine, bensì dal coordinamento delle persone. Lo stabilimento dispone di tre addetti alla sostituzione di stampi e trafile, e prima dell'intervento capitava con frequenza che due linee richiedessero il cambio nello stesso momento, situazione che allungava i riavvii e lasciava ferme entrambe. La schedulazione ha quindi ricevuto l'indicazione di distanziare le chiusure di fase, facendo cadere la fine di una lavorazione mentre le altre linee stanno ancora producendo.
Lo stesso criterio è stato esteso ai lavaggi degli impasti arricchiti, raggruppati per affinità in modo da concentrarli anziché disseminarli lungo la settimana. Il risultato è visibile nel tempo di attraversamento delle commesse, che si è accorciato pur senza alcuna modifica agli impianti.
Quali pesi euristici sono stati applicati al caso alimentare
Lo schedulatore integrato nel MES lavora sommando valori numerici che spostano una commessa in avanti o indietro nella sequenza. Nel caso alimentare i pesi configurati con i responsabili sono stati la data di consegna, la scadenza della materia prima, l'affinità di ricetta per il risparmio di lavaggio, la disponibilità della squadra di attrezzaggio e la presenza in magazzino dei pirottini e dei film del formato richiesto. Ogni peso è modificabile dai referenti dell'azienda, che possono ritararlo quando cambiano le condizioni, e ogni decisione resta leggibile nel registro delle valutazioni, dove la somma dei punti riga per riga spiega perché una commessa abbia prevalso su un'altra.
La differenza fra un vincolo debole e uno bloccante sta soltanto nell'ordine di grandezza del valore. L'attrezzaggio è un vincolo debole, quindi una preferenza sacrificabile, mentre la scadenza di un ingrediente o l'assenza fisica del materiale generano valori tali da imporsi su qualunque altra considerazione oppure da fermare la lavorazione.
Come funziona il blocco della produzione su allarme
Nell'industria alimentare un imprevisto non gestito compromette l'intero lotto, e il costo di un lotto perso supera di molto quello di un fermo tempestivo. Il sistema sorveglia i parametri di processo e le soglie definite con il controllo qualità, segnala lo scostamento all'operatore e, quando la deviazione riguarda un punto critico, arresta la linea (escluso la rulliera del forno che si svuota in modo progressivo) e registra l'evento con lotto, ora, turno e responsabile. La stessa logica presidia il prelievo dei pirottini e dei film di confezionamento a marchio, poiché un errore di formato o di brand su una campagna in conto terzi si traduce in un reclamo certo.
Come il MES si è integrato con l'ERP già presente
Il gestionale dell'azienda funzionava bene e non è stato toccato. Gli ordini di produzione nascono là, transitano nel MES per l'avanzamento e il monitoraggio, e tornano al gestionale per il versamento del prodotto finito, lo scarico dei componenti e la valorizzazione delle ore. Questa convivenza fra ERP e MES è il tratto che distingue l'approccio Heuris da quello dei sistemi che pretendono di sostituire l'intero impianto informativo, con il rischio concreto di far perdere all'azienda strumenti che funzionavano.
Sul campo la raccolta avviene da panel touch installati a bordo linea e da collegamenti diretti ai quadri, con i protocolli industriali consueti. Gli operatori dichiarano l'inizio e la fine di fase, la causale di fermo e il lotto degli ingredienti, mentre i contatori di pezzi e i parametri di processo arrivano in automatico.
Quali risultati sono stati misurati dopo l'avviamento
Il periodo di riferimento delle misure prodotte dal MES va dalla settimana 40 alla settimana 46, con rilevazione settimanale e consolidamento mensile. L'indice OEE è passato da 73 a 75, i ritardi di consegna si sono ridotti in misura tale da fare quasi sparire i reclami legati alla puntualità, e il tempo dedicato agli adempimenti documentali è calato perché i registri di controllo si generano dai dati già raccolti anziché da trascrizioni successive. Il controllo qualità ha potuto per la prima volta collegare lo scarto alla linea, al turno e al lotto di materia prima, il che ha reso possibili correzioni mirate invece di richiami generici.
Quanto valgono due punti di OEE in questo stabilimento
Due punti su un indice di 73 valgono un incremento di capacità del 2,74 per cento, che a parità di volumi corrisponde a una riduzione del costo unitario del 2,67 per cento, poiché il costo si muove in ragione inversa dell'indice. Applicato al costo del prodotto di dodici milioni, il calcolo restituisce un intervallo che dipende da quanta parte di quel costo sia realmente esposta al tempo macchina. Considerando sensibile il quaranta per cento si ottengono 128.000 euro l'anno, con il cinquantacinque per cento si arriva a 176.000 euro. La verifica condotta dal lato opposto conferma l'ordine di grandezza, perché la capacità liberata equivale a circa 411.000 euro di volume aggiuntivo che, valorizzato al margine di contribuzione, vale poco più di 120.000 euro.
Il beneficio rendicontato in questa scheda si ferma a 90.000 euro l'anno, quindi al di sotto anche dell'ipotesi più prudente, perché comprende soltanto le voci che il cliente ha potuto documentare con evidenze proprie.
Quanto è costato il progetto e in quanto tempo è rientrato
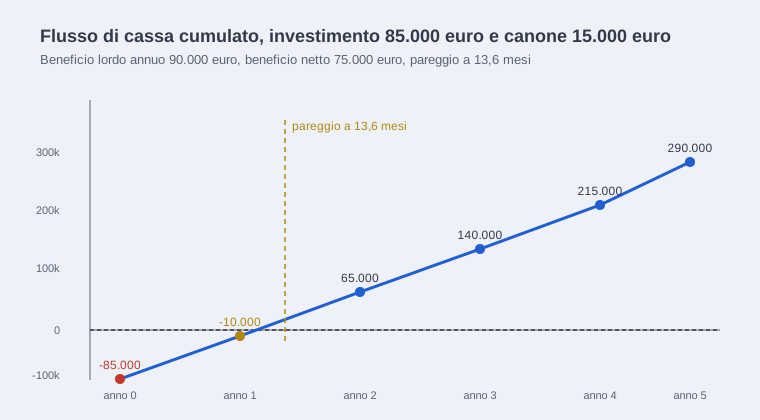
L'investimento una tantum è stato di 85.000 euro, cui si aggiunge un canone annuo di 15.000 euro che comprende assistenza, aggiornamenti e manutenzione evolutiva. Il beneficio lordo di 90.000 euro scende quindi a 75.000 euro netti l'anno, e su questa base il flusso di cassa cumulato raggiunge il pareggio dopo 13,6 mesi, rimanendo dentro la forbice dei dodici-diciotto mesi che indichiamo come realistica in fase di offerta. Sull'orizzonte di cinque anni il costo totale di possesso si ferma a 160.000 euro contro 450.000 euro di benefici lordi, con un ritorno netto cumulato di 290.000 euro. L'hardware di reparto e il server non sono compresi in queste cifre, poiché restano a carico del cliente.
Che cosa non ha funzionato subito
Le prime sei settimane di esercizio del MES sono state faticose. La dichiarazione delle causali di fermo veniva spesso rimandata a fine turno, quando il ricordo era già impreciso, e alcune squadre hanno interpretato la rilevazione come una forma di controllo sulle persone anziché sul processo. Il superamento è arrivato riducendo le causali disponibili a un numero gestibile, mostrando in reparto i primi grafici settimanali e stabilendo che i dati servissero a discutere i problemi delle linee, non le prestazioni individuali.
Vale la pena dirlo apertamente, perché chi promette un avviamento indolore descrive un progetto che non ha mai seguito. Quando un'azienda non ha mai avuto un sistema di questo tipo servono mesi di lavoro sul campo prima che le abitudini si consolidino, e questa fase pesa sul risultato quanto la configurazione del software.
Domande frequenti
Un MES per l'industria alimentare sostituisce il piano HACCP? No. Il piano HACCP resta di competenza dell'azienda e del suo responsabile qualità, mentre il sistema ne rende automatica l'esecuzione, registrando i monitoraggi dei punti critici e conservando le evidenze in forma ricercabile.
Quanto dura l'installazione di un MES in uno stabilimento a cinque linee? In questo caso l'avviamento tecnico ha richiesto circa tre mesi, cui si sono aggiunte sei settimane di assestamento sulle abitudini di reparto. I tempi si accorciano sensibilmente quando esiste già un sistema da sostituire.
Per installare un MES serve cambiare il gestionale? No, e nella maggior parte dei progetti sarebbe un errore. Il sistema si adatta a ciò che l'azienda già usa bene, coprendo per intero soltanto ciò che manca.
Due punti di OEE sono un risultato modesto? Dipende dalla convenzione di calcolo e dalla base su cui si applicano. Su un costo del prodotto di dodici milioni due punti valgono un ordine di grandezza di centomila euro l'anno, e il metodo severo adottato qui rende quei due punti più difficili da conquistare rispetto a un calcolo condotto sul solo tempo pianificato.
Vuoi sapere che cosa nasconde la tua efficienza dichiarata
Ogni impianto dell'industria alimentare ha perdite che nessun foglio di registrazione mostra, e il modo più rapido per scoprirle è misurarle per qualche settimana. Puoi confrontare questa scheda con le altre case history dei progetti MES, in particolare con quella dello stampaggio a iniezione e con la migrazione da Gespro nello stampaggio gomma, oppure scriverci per una valutazione sul tuo impianto.
Richiedi una demo di Heuris e ti mostriamo su quali dati inizieremmo a lavorare.